

机械设备结构件焊接组装 一站式交付定制配套齐全 规格参数 :
| 价格 | 联系我们 |
| 原产地 | 中国 |
| 最小起订量 | 1 |
| 付款方式 | OEM、ODM、OBM |
| 供货能力 | 1000 |
| 发货期限 | 15天 |
机械设备结构件焊接组装 一站式交付定制配套齐全 详细介绍 :
对于机械设备制造企业来说,结构件的采购往往面临一个现实问题:同样一张图纸,不同加工厂焊接出来的尺寸会有偏差;同样一套结构件,需要分别找几家工厂协作才能配齐;同样一份订单,交期因工序分散而被拉长。这些问题的根源在于,结构件的加工不是一个独立的工序——它需要拼焊定位、尺寸控制、焊接变形管理、整体校正,乃至预组装确认,环环相扣,单一环节的偏差都会影响最终成品的可用性。
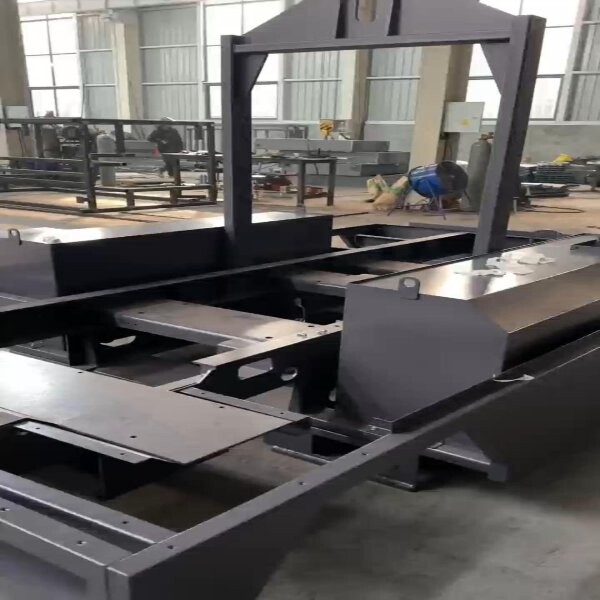
周玮钢材将机械设备结构件的焊接组装作为一项系统性工程来管理。收到您的订单后,工艺师首先对整套结构件进行装配关系分析:哪些是承重主梁(需多层多道深熔焊)、哪些是连接支撑(需定位精准)、哪些是安装平面(需焊后校平)。根据每件结构在整套设备中的功能定位,确定不同的焊接工艺与精度标准,既不过度设计造成浪费,也不因标准不够影响使用。下料环节采用激光切割,确保各构件尺寸精准、坡口规整。拼焊环节使用专用拼焊平台与定位工装,将各构件在平台上精确定位、点焊固定,再实施满焊作业,确保立柱垂直、平面平整、对角线一致。大型结构件焊后进行振动时效处理释放内应力,再进行整体尺寸校验与平面度检测。对于多构件组成的大型结构件,我们进行预组装——在厂内将各分体构件按图纸位置试拼装,确认连接孔位、安装接口均无误后拆解或整体打包发货,确保您收到后安装顺利。
产品亮点与应用
拼焊定位精准:使用拼焊平台与工装夹具将各构件精确定位后施焊,确保焊后尺寸与图纸一致,安装孔位准确、连接部位贴合。
焊接变形可控:针对大型结构件,采用对称焊、分段跳焊、刚性固定、预留反变形等组合工艺,将焊接变形量控制在允许范围内。
整体尺寸校验:焊后使用激光测距仪、水平仪等工具逐件检测平面度、垂直度、对角线误差,尺寸合格方能进入后续工序。
预组装减少安装问题:对于由多个构件组成的结构件,厂内试组装确认各部件配合良好,避免到场后“装不起来”或“装起来不对”的情况。
适用结构件类型广泛:适用于机械设备主体框架、设备底座与支撑架、输送机头尾架、自动化设备安装平台、工作台架、检修平台、设备连接桥架、机器人工作站基座、大型设备外壳骨架等各类需焊接组装与尺寸控制的机械设备结构件。
选择我们的服务
自有拼焊平台保障定位精度:配备大型拼焊平台,表面平整度好,作为各构件的定位基准,从根本上保障焊后尺寸的一致性。
焊接工艺按构件功能分级:承重主梁按重载标准焊接(多层多道、深熔焊),辅助支撑按常规标准焊接,根据不同受力要求匹配不同工艺,精准满足使用需求。
大型结构整体校正:对于焊后出现轻微变形的结构件,我们有专用校正设备进行机械校正或火焰校正,确保焊后尺寸恢复图纸要求。
分批交付配合客户总装节奏:对于需要多批次配套的结构件,可按照客户总装进度分批焊接、分批发货,不占用客户现场仓储空间。
一站式省去客户现场组装工序:客户收到的是焊接组装完整的结构成品,而非散件,直接进入总装工序,无需自行拼焊。
服务范围覆盖中型到大型结构件:从几百公斤的中型框架到数吨重的大型底座,均可在自有厂区内完成焊接与组装,不受场地限制。
相关文章
-
机械底座选型指南:材料、工艺与承载性能的全面考量
引言:机械底座选型为何至关重要?机械底座是各类机械设备的基础承载构件,它远不止是一个简单的平台或地基,而是确保设备运行精度、安全性和可靠性的“压舱石”与“基准锚”。底座的核心功能可以概括为四个方面:承载设备全部静载荷与动载荷、为设备各部件提供精确的安装基准面、吸收和隔离设备运行中产生的振动、以及保证设备在长期使用中的精度保持性。正如沈阳机床厂在技术资料中所指出的,由机床床身、底座、立柱等支承件变形所产生的定位和加工误差,在加工过程中不能进行人为的调整与补偿。这意味着,底座一旦选型不当或设计不合理,其造成的精度损失将是不可逆的。底座选型不当的后果往往是系统性的。精度丧失是最直接的后果——底座刚度不足导致设备在切削力或冲击载荷下产生过量变形,直接影响加工尺寸的一致性。振动超标则是另一常见问题——底座阻尼性能不足时,设备运转产生的振动无法被有效吸收和隔离,振动会传导至整个系统,不仅影响加工表面质量,还会加速刀具磨损和主轴轴承的疲劳损伤。设备寿命缩短同样是不可忽视的后果——长期在不稳定的底座上运行,设备各运动部件承受额外的交变载荷,导轨、丝杠等关键部件的磨损速度显著加快。在极端情况下,底座选型
-
自动化机械非标定制加工:如何保障大型机架的焊接精度与变形控制
引言:大型机架焊接精度为何成为非标定制的核心挑战?在自动化机械的非标定制加工中,大型机架是整台设备的“骨架”——它承载着所有运动部件、传动系统和工作机构,其焊接精度直接决定了后续机械装配的精度与设备长期运行的稳定性。机架一旦变形,轻则导致导轨安装不平、传动轴不同心,重则使整台设备无法正常装配或运行。大型机架焊接面临的核心矛盾是:焊缝越多、结构越复杂,焊接应力和变形就越难以控制。这类结构通常尺寸大、焊缝密集且长,焊接时会产生巨大的不均匀热量输入。局部区域的急剧加热和随后的冷却收缩,会在整个结构内部产生复杂的残余应力,导致多种形式的变形——整体弯曲、扭曲、角变形、波浪变形等。这些变形不仅影响外观精度,更会严重干扰后续装配、影响尺寸公差、降低结构承载能力,甚至可能导致工件报废。因此,保障大型机架的焊接精度与变形控制是一项系统工程,需要从设计、焊前准备、焊接过程控制、焊后处理到精度检测全链路协同管控。正如行业共识所言,任何单一措施都难以完全奏效,必须采取系统性的综合方案。本文将从这五个环节逐一解析,为自动化机械非标定制中的大型机架焊接提供完整的技术路径参考。设计阶段的精度规划——从源头控制变形
-
非标机械外壳定制加工全流程解析:从激光切割到焊接成型
引言:非标机械外壳定制加工为什么越来越受重视?在自动化设备、医疗器械、食品机械、新能源装备以及各类机箱机柜的制造领域,一台设备的外观与防护水平,往往直接影响其市场竞争力。而承载这一功能的,正是非标机械外壳。所谓非标机械外壳,是指根据客户特定需求定制的非标准尺寸、非标准形状的机械设备外壳。与标准化的通用外壳不同,非标外壳需要针对每一台设备的内部布局、散热要求、防护等级、安装方式和外观风格进行单独设计,量身定制。它不仅是设备的外衣,更是设备内部精密元件的第一道防护屏障。近年来,非标机械外壳定制加工的市场需求持续增长。在自动化设备领域,不同生产线的设备形态各异,标准外壳无法适配;在医疗器械行业,外壳需耐受消毒剂的长期侵蚀,对材质和表面处理有严苛要求;储能柜体则需应对沿海盐雾与户外紫外线环境。正如行业分析所指出的,非标钣金定制正从单一的加工环节,演变为涉及结构设计、工艺协同与质量管控的系统性工程。非标定制加工的核心价值在于“个性化适配”——让每一台设备都拥有与其功能、环境和使用场景完美匹配的外壳。而从激光切割到焊接成型的完整工艺链条,正是实现这一价值的技术保障。有行业观察者指出,真正可量产的非