

折弯件焊接配套加工 切割折弯焊接一站式 规格参数 :
| 价格 | 联系我们 |
| 原产地 | 中国 |
| 最小起订量 | 1 |
| 付款方式 | OEM、ODM、OBM |
| 供货能力 | 1000 |
| 发货期限 | 15天 |
折弯件焊接配套加工 切割折弯焊接一站式 详细介绍 :
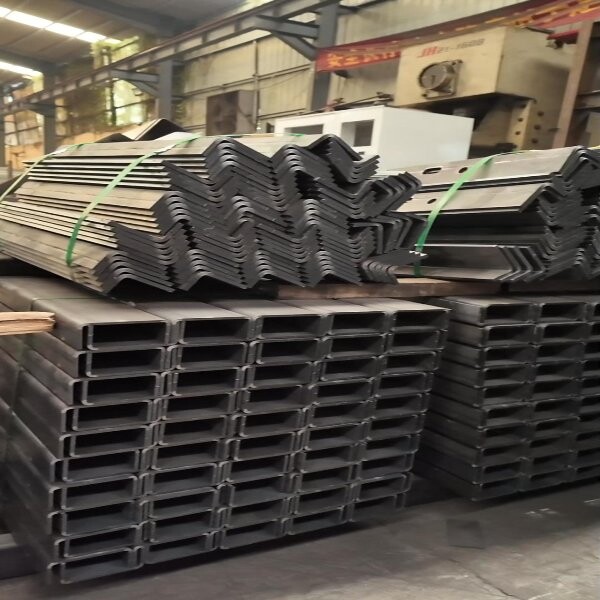
在钣金加工中,切割、折弯、焊接是相互关联的三道工序。切割尺寸决定了折弯的定位基准,折弯角度决定了焊接的拼装效果,焊接顺序和工艺又反过来影响折弯成型后的尺寸稳定性。如果这三道工序分别由不同厂家完成,任何一个环节的偏差都会在后续工序中累积放大,最终导致焊接成品尺寸超差甚至无法使用。更麻烦的是,当焊接成品出现问题时,切割厂说“我切的尺寸没问题”,折弯厂说“我折的角度符合图纸”,焊工说“我是按来料焊接的”,责任难以界定,最终吃亏的是采购方。
周玮钢材将切割、折弯、焊接三道工序整合在同一厂区内,建立统一的工艺标准与品控体系。切割班组按图纸精准下料,并在工件上标记折弯定位基准和焊接拼装位置;折弯班组根据定位标记完成角度成型,确保折弯角度与后续焊接所需的配合尺寸一致;焊接班组在收到折弯件后,按照预先设定的焊接工艺卡进行拼装定位与焊接作业。三道工序之间通过“工序交接检验”进行品质衔接——切割件转入折弯前进行尺寸抽检,折弯件转入焊接前进行角度与关键尺寸复检,确保问题在前道工序被拦截,不流到后续环节。
对于焊接配套的折弯件,我们的焊接班组在拼装前会进行试拼确认——将折弯成型的各部件在焊接平台上试拼装,验证拼缝间隙、对接错边量、整体尺寸等参数均符合焊接工艺要求后再进行定位焊与满焊。焊接完成后进行整体尺寸校验与焊缝外观检查。整个流程中,每一道工序的检验数据都有记录可查,焊接成品出现问题可直接追溯到具体工序与责任人,不扯皮、不推诿,高效解决问题。
产品亮点与应用
切割折弯为焊接服务:切割时预留焊接定位基准与坡口角度,折弯时考虑焊接拼装的配合间隙。前道工序为后道工序创造便利条件,而非“各干各的”,确保最终焊接成品尺寸精准。
焊接前试拼装:折弯件转入焊接工序前进行试拼确认,验证各部件之间的配合关系,提前发现并修正尺寸偏差,避免焊接完成后才发现“拼不上”或“尺寸不对”。
工序衔接快速高效:三道工序在同一厂区内流转,省去了厂外转运等待时间。从原材料到焊接成品,常规焊接折弯件5-7天完成,比分散外协加工模式缩短约30%~40%的交付周期。
责任明晰品质有保障:切割、折弯、焊接由同一品控体系管理,出现尺寸偏差可精准定位具体工序,责任归属清晰,问题响应快速,不推诿不扯皮。
适用产品广泛:适用于机械设备焊接框架、机架底座焊接组件、设备外壳焊接拼装、机箱机柜焊接柜体、防护罩焊接骨架、输送设备焊接支架等各类需切割+折弯+焊接组合工艺的结构件产品。
选择我们的一站式焊接折弯服务
统一基准保证配合精度:切割、折弯、焊接采用统一的尺寸基准与定位系统,各工序之间的配合关系由同一工艺师统筹规划,从源头消除“不同厂家基准不统一”导致的尺寸累积误差问题。
焊接工艺师提前介入折弯方案:在折弯工艺制定阶段,焊接工程师就参与评审——评估折弯角度是否便于焊接定位、折弯后的回弹量是否影响拼装间隙,提前预判并优化折弯与焊接的配合关系,避免“折完了才发现焊不好”的返工。
下料兼顾焊接坡口需求:激光切割下料时,根据板厚与焊接工艺要求,直接在切割环节完成焊接坡口加工(V型坡口、Y型坡口等),焊接班组拿到折弯件后可直接拼焊,无需再另行开坡口。
现场问题即时解决:焊接班组在拼焊过程中如果发现折弯件角度有轻微偏差,可与折弯班组现场沟通即时修正,而不是停下来等待外部协调或返厂重修。
整单统一交付省心省力:切割、折弯、焊接全部完成后,成品部件统一质检、统一打包发货,客户收到的是可直接安装使用的焊接成品,而非需要再自行拼焊的散件。
相关文章
-
机械底座选型指南:材料、工艺与承载性能的全面考量
引言:机械底座选型为何至关重要?机械底座是各类机械设备的基础承载构件,它远不止是一个简单的平台或地基,而是确保设备运行精度、安全性和可靠性的“压舱石”与“基准锚”。底座的核心功能可以概括为四个方面:承载设备全部静载荷与动载荷、为设备各部件提供精确的安装基准面、吸收和隔离设备运行中产生的振动、以及保证设备在长期使用中的精度保持性。正如沈阳机床厂在技术资料中所指出的,由机床床身、底座、立柱等支承件变形所产生的定位和加工误差,在加工过程中不能进行人为的调整与补偿。这意味着,底座一旦选型不当或设计不合理,其造成的精度损失将是不可逆的。底座选型不当的后果往往是系统性的。精度丧失是最直接的后果——底座刚度不足导致设备在切削力或冲击载荷下产生过量变形,直接影响加工尺寸的一致性。振动超标则是另一常见问题——底座阻尼性能不足时,设备运转产生的振动无法被有效吸收和隔离,振动会传导至整个系统,不仅影响加工表面质量,还会加速刀具磨损和主轴轴承的疲劳损伤。设备寿命缩短同样是不可忽视的后果——长期在不稳定的底座上运行,设备各运动部件承受额外的交变载荷,导轨、丝杠等关键部件的磨损速度显著加快。在极端情况下,底座选型
-
自动化机械非标定制加工:如何保障大型机架的焊接精度与变形控制
引言:大型机架焊接精度为何成为非标定制的核心挑战?在自动化机械的非标定制加工中,大型机架是整台设备的“骨架”——它承载着所有运动部件、传动系统和工作机构,其焊接精度直接决定了后续机械装配的精度与设备长期运行的稳定性。机架一旦变形,轻则导致导轨安装不平、传动轴不同心,重则使整台设备无法正常装配或运行。大型机架焊接面临的核心矛盾是:焊缝越多、结构越复杂,焊接应力和变形就越难以控制。这类结构通常尺寸大、焊缝密集且长,焊接时会产生巨大的不均匀热量输入。局部区域的急剧加热和随后的冷却收缩,会在整个结构内部产生复杂的残余应力,导致多种形式的变形——整体弯曲、扭曲、角变形、波浪变形等。这些变形不仅影响外观精度,更会严重干扰后续装配、影响尺寸公差、降低结构承载能力,甚至可能导致工件报废。因此,保障大型机架的焊接精度与变形控制是一项系统工程,需要从设计、焊前准备、焊接过程控制、焊后处理到精度检测全链路协同管控。正如行业共识所言,任何单一措施都难以完全奏效,必须采取系统性的综合方案。本文将从这五个环节逐一解析,为自动化机械非标定制中的大型机架焊接提供完整的技术路径参考。设计阶段的精度规划——从源头控制变形
-
非标机械外壳定制加工全流程解析:从激光切割到焊接成型
引言:非标机械外壳定制加工为什么越来越受重视?在自动化设备、医疗器械、食品机械、新能源装备以及各类机箱机柜的制造领域,一台设备的外观与防护水平,往往直接影响其市场竞争力。而承载这一功能的,正是非标机械外壳。所谓非标机械外壳,是指根据客户特定需求定制的非标准尺寸、非标准形状的机械设备外壳。与标准化的通用外壳不同,非标外壳需要针对每一台设备的内部布局、散热要求、防护等级、安装方式和外观风格进行单独设计,量身定制。它不仅是设备的外衣,更是设备内部精密元件的第一道防护屏障。近年来,非标机械外壳定制加工的市场需求持续增长。在自动化设备领域,不同生产线的设备形态各异,标准外壳无法适配;在医疗器械行业,外壳需耐受消毒剂的长期侵蚀,对材质和表面处理有严苛要求;储能柜体则需应对沿海盐雾与户外紫外线环境。正如行业分析所指出的,非标钣金定制正从单一的加工环节,演变为涉及结构设计、工艺协同与质量管控的系统性工程。非标定制加工的核心价值在于“个性化适配”——让每一台设备都拥有与其功能、环境和使用场景完美匹配的外壳。而从激光切割到焊接成型的完整工艺链条,正是实现这一价值的技术保障。有行业观察者指出,真正可量产的非